Schnellladen, höhere Spannungen und integrierte Batteriearchitekturen verändern die Anforderungen an elektrische Verbindungen im Fahrzeug. Gleichzeitig wachsen Energieübertragung, Sensorik und Diagnosefunktionen zunehmend zusammen. Welche Konsequenzen das für die Entwicklung von Hochvolt- und Batteriesystemen hat, erläutert Dr. Svenja Müller, Director Product Management E-Mobility / Battery Solutions bei TE Connectivity, im Interview.
AEEmobility: Schnellladen entwickelt sich zunehmend zu einem wichtigen Wettbewerbsfaktor bei Elektrofahrzeugen. Was bedeutet das für die elektrische Architektur der Batterie und insbesondere für die Verbindungstechnik?
Dr. Svenja Müller: Schnellladen ist heute einer der wichtigsten Differenzierungsfaktoren im Elektrofahrzeugmarkt. Kunden bewerten Reichweite zunehmend nicht mehr nur über die Batteriekapazität, sondern darüber, wie schnell Energie nachgeladen werden kann. Aus technischer Sicht verändert das die Anforderungen an die gesamte Hochvoltarchitektur erheblich. Deshalb sehen wir im Markt einen klaren Trend zu 800-Volt-Architekturen. Höhere Spannungen ermöglichen hohe Ladeleistungen bei vergleichsweise geringeren Strömen. Das reduziert Leitungsverluste und den erforderlichen Leiterquerschnitt.
Gleichzeitig bewegen wir uns heute bereits in Strombereichen, die vor wenigen Jahren kaum vorstellbar waren. Ein Beispiel ist unser CI800-System. Unter definierten Randbedingungen – bei 25 °C Umgebungstemperatur, einer 200-mm²-Aluminium-Busbar und einem gekühlten HPC500-Ladestecker – können Stromstärken von 1.000 A übertragen werden. Nach etwa sechs Minuten erreicht die Kontakttemperatur rund 90 °C. Anschließend muss das System geregelt beziehungsweise die Ladeleistung reduziert werden. Diese sechs Minuten klingen zunächst kurz, sind aus Sicht der Elektromobilität jedoch bemerkenswert. Bei einem 800-Volt-System entspricht das einer Ladeleistung von rund 800 kW. Innerhalb von sechs Minuten lassen sich dadurch etwa 80 kWh übertragen. Das entspricht je nach Fahrzeugkonzept ungefähr 400 bis 500 Kilometern zusätzlicher Reichweite. Bei einem 400-Volt-System wären es rund 400 kW beziehungsweise 40 kWh und damit etwa 200 Kilometer Reichweite.
Die eigentliche Herausforderung besteht also nicht darin, kurzfristig 1.000 A zu übertragen. Entscheidend ist, diese Ströme sicher, effizient und reproduzierbar zu beherrschen, ohne Kontaktstellen, Busbars, Steckverbinder oder Isolationssysteme thermisch zu überlasten. Deshalb gewinnen Kontaktgeometrie, Oberflächenbeschichtungen, Kontaktkraft und Werkstoffauswahl massiv an Bedeutung. Hinzu kommen Kriech- und Luftstrecken, elektromagnetische Verträglichkeit, HVIL-Sicherheitsschleifen, unterschiedliche thermische Ausdehnungskoeffizienten sowie mechanische Belastungen durch Vibrationen und Temperaturschwankungen. Konnektivität ist damit längst mehr als eine reine Verbindungstechnik. Sie wird zum integralen Bestandteil der elektrischen Systemarchitektur.
Bei den Zell- und Modulverbindungen müssen elektrische, mechanische und thermische Anforderungen gleichzeitig erfüllt werden. Wo liegen derzeit die größten Herausforderungen bei der Auslegung moderner Interconnect-Systeme?
Die größte Herausforderung besteht darin, dass sich diese Anforderungen nicht mehr unabhängig voneinander optimieren lassen. Jede Designentscheidung beeinflusst gleichzeitig die elektrische Performance, das Thermomanagement, die Lebensdauer und die Herstellkosten.
Mit steigenden Lade- und Entladeströmen gewinnt der Übergangswiderstand jeder einzelnen Verbindung zunehmend an Bedeutung. Bereits geringe Widerstandserhöhungen führen zu zusätzlicher Verlustleistung und lokaler Erwärmung. Gleichzeitig werden Batteriepacks immer kompakter. Dadurch steht weniger Bauraum für Stromschienen, Kontaktpunkte und Kühlstrukturen zur Verfügung. Hinzu kommen mechanische Herausforderungen. Batterien erleben während ihres Lebenszyklus Vibrationen, Schockbelastungen, thermische Zyklen und teilweise auch Zellquellungen. Die Verbindungen müssen diese Bewegungen über viele Jahre aufnehmen können, ohne dass Kontaktkraft verloren geht oder Mikrobewegungen entstehen. Die eigentliche Herausforderung besteht deshalb heute nicht darin, eine Verbindung elektrisch leitfähig auszulegen. Sie muss vielmehr über eine Fahrzeuglebensdauer von zehn bis 15 Jahren stabil bleiben und gleichzeitig höchste Anforderungen an Leistung, Sicherheit und Kosten erfüllen.
Steckverbinder werden häufig noch als einzelne Komponenten betrachtet. Warum sollte Connectivity bereits bei der Entwicklung der Gesamtfahrzeugarchitektur berücksichtigt werden?
Weil Connectivity mittlerweile einen direkten Einfluss auf Leistungsfähigkeit, Kosten, Sicherheit, Montage und Service hat. Früher konnten Steckverbinder relativ spät in den Entwicklungsprozess integriert werden. Bei modernen Hochvoltarchitekturen ist das nicht mehr möglich. Die Positionierung von Batterien, Invertern, Leistungselektronik und Ladeeinheiten beeinflusst unmittelbar die Länge der Strompfade, die Anzahl der Schnittstellen, das Thermomanagement und letztlich auch den Wirkungsgrad des Fahrzeugs. Connectivity bestimmt heute mit, welche Architektur technisch realisierbar ist, wie gut sie automatisiert gefertigt werden kann und wie aufwendig die spätere Wartung ausfällt.
Cell-to-Pack und künftig auch Cell-to-Chassis verändern den Aufbau von Batterien. Welche Konsequenzen hat das für die Hochvolt-Konnektivität?
Diese Konzepte verändern die Rolle der Konnektivität grundlegend. In klassischen Cell-to-Module-Architekturen bildeten die Module eine relativ klar definierte elektrische, mechanische und thermische Zwischenebene. Sie enthielten eigene Stromschienen, Zellkontaktierungen, Sensorik und Schnittstellen zum Batteriemanagementsystem. Mit Cell-to-Pack entfällt diese Ebene teilweise oder vollständig. Viele Funktionen werden direkt auf Packebene verlagert.
Dadurch steigt zunächst die technische Komplexität der Konnektivität. Die Strompfade werden länger, die Ströme höher und die Anforderungen an die Stromverteilung anspruchsvoller. Gleichzeitig nimmt die Anzahl klassischer Modul-zu-Modul-Verbindungen ab. Das bedeutet aber nicht, dass weniger Konnektivität benötigt wird. Vielmehr werden Funktionen stärker in komplexere Zellkontaktierungs- und Stromverteilungssysteme integriert.
Besonders interessant ist die Entwicklung der sogenannten Cell Contacting Systems. Diese Baugruppen übernehmen heute nicht mehr nur die elektrische Verschaltung der Zellen. Sie integrieren zusätzlich Spannungsmessung, Temperaturerfassung, Signalübertragung zum BMS sowie teilweise mechanische und isolierende Funktionen. Das Zellkontaktiersystem entwickelt sich damit zu einer multifunktionalen Plattform innerhalb der Batterie.
Parallel dazu entsteht eine neue mechanische Herausforderung. In vielen modernen Cell-to-Pack-Konzepten übernehmen die Zellen zunehmend strukturelle Aufgaben innerhalb des Batteriesystems. Thermische Ausdehnungen, Vibrationen und mechanische Lasten wirken dadurch unmittelbarer auf die Konnektivität. Verbindungssysteme müssen größere Toleranzen aufnehmen können, ohne dass Kontaktkraft verloren geht oder Mikrobewegungen entstehen.
Auch die Fertigung verändert sich erheblich. Während bisher komplette Module separat produziert, geprüft und anschließend in das Pack integriert wurden, verlagert sich die Wertschöpfung zunehmend auf die Packebene. Damit steigen die Anforderungen an Automatisierung, Prozessüberwachung und Qualitätskontrolle. Ein Fehler in einer hochintegrierten Cell-to-Pack-Struktur kann deutlich größere Auswirkungen haben als in einer modularen Architektur.
Gleichzeitig entsteht ein Spannungsfeld zwischen Energiedichte und Servicefähigkeit. Eine maximale Integration ist aus Sicht der Energiedichte attraktiv, weil sie Bauraum spart und passive Komponenten reduziert. Für Reparatur, Wartung und Kreislaufwirtschaft können hochintegrierte Strukturen jedoch Herausforderungen schaffen. Deshalb beobachten wir unterschiedliche Strategien im Markt. Einige OEMs treiben die maximale Integration voran, während andere bewusst definierte Schnittstellen beibehalten, um Reparaturfähigkeit und Produktionsflexibilität sicherzustellen. Cell-to-Pack verändert die Konnektivität somit von einer reinen Verbindungstechnologie hin zu einem zentralen Architekturbaustein. Entscheidend ist nicht mehr nur, wie zwei Komponenten verbunden werden, sondern wie Stromführung, Sensorik, Thermomanagement, Mechanik und Fertigung in einem hochintegrierten Batteriesystem zusammenspielen.
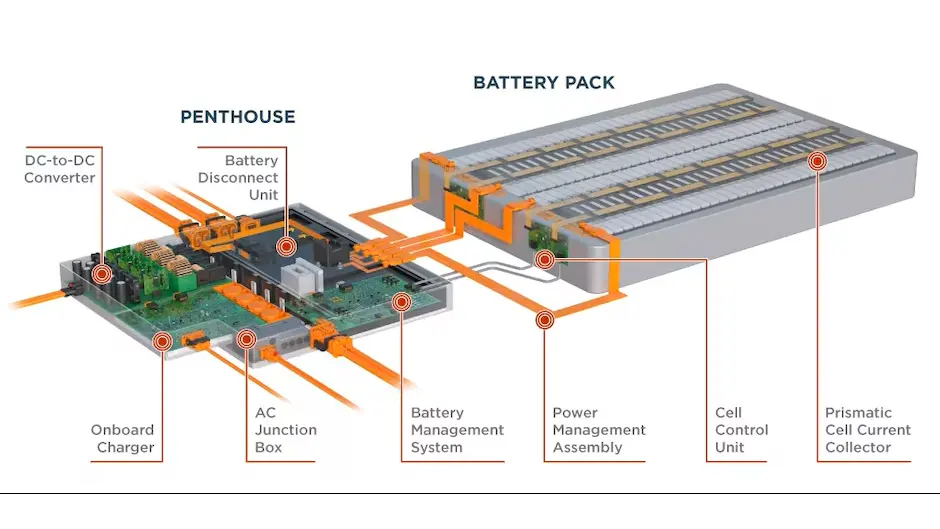
Steckverbinder-komponenten für Batterie- und Ladesysteme von TE Connectivity. (© TE Connectivity)
Automobilhersteller wollen ihre Plattformen flexibel gestalten und gleichzeitig Komponenten reduzieren. Wo liegt der optimale Kompromiss zwischen Modularität und Integration?
Die Automobilindustrie befindet sich aktuell in einer interessanten Übergangsphase. Einerseits versuchen Hersteller, über globale Fahrzeugplattformen möglichst hohe Stückzahlen mit identischen Komponenten abzudecken. Andererseits wächst der Druck, Gewicht, Kosten und Bauraum zu reduzieren. Daraus entsteht ein permanenter Zielkonflikt zwischen Modularität und Integration.
Aus Sicht eines Fahrzeugherstellers ist Modularität zunächst attraktiv. Sie ermöglicht es, unterschiedliche Fahrzeugsegmente, Batteriegrößen und Leistungsklassen auf derselben Plattform abzubilden. Das reduziert den Entwicklungsaufwand, vereinfacht die Lieferkette und schafft Skaleneffekte. Auf der anderen Seite verursacht jede zusätzliche Schnittstelle Kosten, Gewicht und Komplexität. Jeder Steckverbinder, jede Verschraubung und jedes zusätzliche Gehäuse benötigt Bauraum und bringt potenzielle Fehlerquellen mit sich. Deshalb sehen wir in vielen Bereichen zunehmend integrierte Systeme, beispielsweise bei Batterien, Leistungselektronik oder zonalen E/E-Architekturen.
Der optimale Kompromiss besteht aus meiner Sicht darin, auf Plattformebene möglichst stark zu standardisieren und gleichzeitig Funktionen dort zu integrieren, wo ein klarer technischer oder wirtschaftlicher Vorteil entsteht. Anders formuliert: Modularität sollte dort genutzt werden, wo sie Variantenvielfalt ermöglicht, Integration dort, wo sie Komplexität reduziert. Ein gutes Beispiel sind moderne elektrische Fahrzeugplattformen. Während früher viele Steuergeräte und Subsysteme verteilt im Fahrzeug angeordnet waren, sehen wir heute eine Konsolidierung hin zu Zentralrechnern und zonalen Architekturen. Dadurch sinkt die Anzahl der Komponenten und Leitungen erheblich. Gleichzeitig bleiben definierte Schnittstellen erhalten, damit unterschiedliche Fahrzeugvarianten weiterhin auf derselben Plattform realisiert werden können.
Ähnlich verhält es sich bei Hochvolt- und Batteriesystemen. Der Trend geht zu stärker integrierten Lösungen, die jedoch auf standardisierten Plattformen aufbauen. Erfolgreich werden die Hersteller sein, die Standardisierung und Differenzierung gleichzeitig beherrschen. Letztlich geht es nicht darum, möglichst viele Komponenten zu integrieren oder möglichst viele Module zu erhalten. Die entscheidende Frage lautet: Welche Funktionen schaffen echten Kundennutzen und welche Komplexität lässt sich eliminieren, ohne Flexibilität zu verlieren? Die Hersteller, die diese Balance am besten beherrschen, werden die größten Kosten- und Skalenvorteile erzielen.
Beobachten Sie einen Trend, Stromverteilung, Schutz, Sensorik und Kommunikation in der Batterie stärker in gemeinsamen Baugruppen zusammenzuführen?
Absolut. Tatsächlich beobachten wir bereits heute, dass die klassische Trennung zwischen Energiepfad und Informationspfad zunehmend verschwindet. Moderne Batteriesysteme entwickeln sich von einer Sammlung einzelner elektrischer Komponenten zu cyber-physischen Systemen, in denen Energiefluss, Zustandsüberwachung und Sicherheitsfunktionen eng miteinander verknüpft sind.
Ein gutes Beispiel ist die Entwicklung moderner Battery Disconnect Units. Historisch bestanden diese Baugruppen primär aus Schützen, Sicherungen und Vorladefunktionen. Heute integrieren sie zusätzlich Stromsensorik, Spannungsüberwachung, Temperaturmessung, Isolationsdiagnose und Kommunikationsschnittstellen. Damit werden sie zunehmend zu intelligenten Energieverteilern innerhalb der Batterie. Der eigentliche Treiber dieser Entwicklung ist jedoch nicht die Integration selbst, sondern die zunehmende Notwendigkeit, Batteriezustände in Echtzeit zu verstehen. Mit steigenden Leistungen, höheren Spannungen und kürzeren Ladezeiten werden lokale Temperaturanstiege, Kontaktänderungen oder Isolationsprobleme immer kritischer. Je früher solche Veränderungen erkannt werden, desto gezielter kann das System reagieren.
Langfristig erwarte ich deshalb eine Architektur, in der Stromverteilung, Schutzfunktionen, Sensorik und Kommunikation nicht mehr als einzelne Subsysteme betrachtet werden. Stattdessen entstehen intelligente Energieknoten, die Energie übertragen, ihren eigenen Zustand überwachen und relevante Informationen direkt an das BMS oder die Fahrzeugarchitektur weitergeben. In gewisser Weise bewegen wir uns von einer passiven Batterie zu einer selbstüberwachenden Batterie.
Was entscheidet letztlich darüber, ob sich eine neue Verbindungstechnologie in einem Fahrzeugprogramm durchsetzt? Ist es die elektrische Performance, der Bauraum, der Preis oder vor allem die Fertigungsfähigkeit im Großserienmaßstab?
Die ehrliche Antwort lautet: Am Ende entscheidet selten die Technologie allein. Natürlich muss eine neue Verbindungslösung zunächst die elektrischen, mechanischen und thermischen Anforderungen erfüllen. Aber diese Anforderungen erfüllen häufig mehrere technologische Ansätze. Die eigentliche Entscheidung fällt meistens auf Systemebene. OEMs betrachten heute den gesamten Lebenszyklus einer Verbindungstechnologie: Wie robust ist der Fertigungsprozess? Wie groß ist das Prozessfenster? Wie hoch ist die Ausschussrate? Wie gut lässt sich die Qualität inline überwachen? Wie stark hängt die Performance von Fertigungstoleranzen ab?
Gerade bei Batterien spielt die Skalierbarkeit eine enorme Rolle. Eine Verbindungstechnologie kann im Labor hervorragend funktionieren. Wenn sie aber bei mehreren Millionen Kontaktierungen pro Jahr nicht reproduzierbar umgesetzt werden kann, wird sie sich kaum durchsetzen. Deshalb verschiebt sich der Fokus zunehmend von der maximalen technischen Performance hin zur optimalen Balance aus Performance, Qualität, Automatisierbarkeit und Kosten. Besonders interessant ist, dass Fertigungstechnologien und Verbindungstechnologien heute immer stärker zusammenwachsen. Die Frage lautet nicht mehr: „Welcher Kontakt ist der beste?“ Sondern vielmehr: „Welcher Kontakt ermöglicht die robusteste industrielle Umsetzung?“
Die Gewinner der nächsten Jahre werden daher wahrscheinlich nicht die technologisch spektakulärsten Lösungen sein, sondern die Lösungen mit der höchsten industriellen Reife und Skalierbarkeit. Wenn Connectivity heute nicht mehr nur die Verbindung zwischen zwei Komponenten ist, sondern ein Teil der Systemarchitektur: Wie muss sich die Entwicklung von Steckverbindern und Verbindungssystemen in den kommenden Jahren verändern? Das ist aus meiner Sicht die spannendste Frage überhaupt.
Historisch wurden Steckverbinder entwickelt, um zwei elektrische Schnittstellen miteinander zu verbinden. Die Anforderungen konzentrierten sich auf Stromtragfähigkeit, Kontaktwiderstand und mechanische Robustheit. Diese Sichtweise greift heute nicht mehr weit genug.
Moderne Hochvolt-Systeme werden durch die Interaktion vieler Disziplinen bestimmt: Leistungselektronik, Thermomanagement, funktionale Sicherheit, Diagnostik, Softwarearchitekturen, Automatisierung und Nachhaltigkeit. Connectivity beeinflusst inzwischen all diese Bereiche gleichzeitig. Ein Kontaktwiderstand beeinflusst die Temperatur. Die Temperatur beeinflusst die Alterung. Die Alterung beeinflusst Diagnosestrategien. Diagnosestrategien beeinflussen wiederum die Softwarearchitektur des Fahrzeugs. Deshalb muss sich die Entwicklung von Verbindungssystemen stärker in Richtung System Engineering bewegen. Connectivity-Spezialisten müssen deutlich früher in den Fahrzeug- und Batterieentwicklungsprozess eingebunden werden als bisher. Die Bedeutung eines ganzheitlichen Entwicklungsansatzes über Battery Pack, BDU, Leistungselektronik und Hochvoltpfade hinweg wird auch in den TE-Unterlagen betont.
Darüber hinaus wird die Bedeutung digitaler Funktionen deutlich zunehmen. Künftige Verbindungssysteme könnten nicht nur Energie übertragen, sondern auch Informationen über ihren eigenen Zustand liefern. Die Fähigkeit, Kontaktqualität, Temperaturverhalten oder Alterungsprozesse zu überwachen, könnte zu einem festen Bestandteil zukünftiger Architekturen werden. Der entscheidende Paradigmenwechsel lautet daher: Wir entwickeln künftig nicht mehr nur Steckverbinder. Wir entwickeln aktive Architekturelemente innerhalb eines intelligenten Energiesystems.
Genau deshalb wird Connectivity zukünftig nicht mehr als notwendige Verbindung zwischen zwei Komponenten betrachtet werden, sondern als strategischer Enabler der gesamten Fahrzeugarchitektur.
Vielen Dank für das Interview!
Das Interview führte Klaus Oertel, Chefredakteur AEEmobility.


